


Cat:CNC Roll Milling Machine
CNC Roll Notching Machine
XK9350-serie CNC Rebar Roll Crescent Groove Milling Machine er det opgraderede produkt af XK500-type, som er velegnet til behandling af ruller med ...
Se detaljer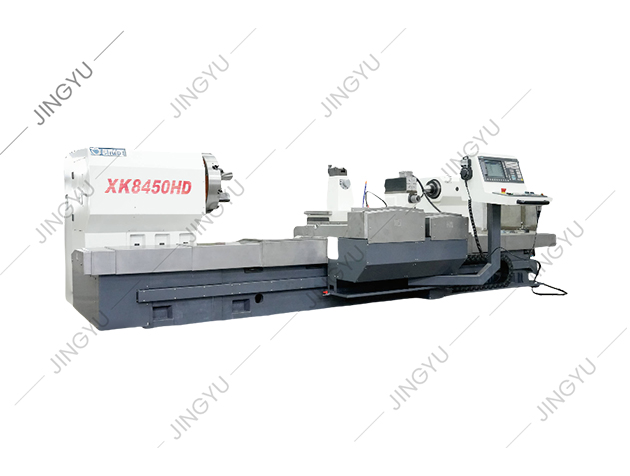
Gå ind i et hvilket som helst maskinværksted, og drejebænken er arbejdshesten, der forvandler råt stangmateriale til aksler, bøsninger og komponenter med præcis størrelse. Alligevel handler afstanden mellem et rent snit og et kasseret emne sjældent om rå kraft. Det handler om metode. Sikker og præcis betjening af en drejebænk kommer ned til en gentagelig sekvens: inspicer maskinen, monter emnet sikkert, sæt værktøjet i centrum, vælg en realistisk hastighed og fremføring, og lav derefter et kontrolleret første snit. En ny operatør bør også kende drejebænkens sving og afstanden mellem centrene; forsøg på at bearbejde arbejde ud over disse grænser inviterer til vibrationer og værktøjsfejl. Behersk den grundlæggende sekvens, og hver handling, der følger - vending, drejning, rille og skille - bliver et spørgsmål om omhyggelig måling og små justeringer.
Før du rører ved betjeningselementerne, skal du kontrollere drejebænken. Bekræft, at borepatronkæberne er rene og fri for spåner, at værktøjsstolpen er stram, og at vejene har en let oliefilm. Sørg for, at patronenøglen er fjernet fra patronen, før du starter spindlen. Denne simple vane forhindrer den mest almindelige drejebænksulykke: en borepatronnøgle smidt ud af den roterende enhed. Kontroller også, at skæreværktøjet er skarpt og korrekt slebet til materialet. Kontroller kølevæskeniveauet, hvis maskinen bruger kølevæske, og bekræft, at spånpanden ikke flyder over. Ryd derefter området omkring maskinen. Løse klude, værktøj og råmateriale hører til på arbejdsbordet, ikke på drejebænken.
Sikkerhed på en drejebænk er ikke en liste over slogans; det er et sæt fysiske grænser. Bær altid sikkerhedsbriller. Bær ikke handsker, løse ærmer eller smykker, når spindlen kører. Ræk aldrig ud over et roterende emne for at fjerne spåner; stop spindlen og brug en børste. Hold hænderne væk fra patronen og skærezonen. Hvis et emne begynder at skravle eller vibrere, skal du stoppe maskinen og rette problemet i stedet for at presse igennem. Lad aldrig maskinen køre uden opsyn. Hvis du har brug for at kontrollere overfladefinishen eller inspicere værktøjet, skal du stoppe spindlen først. For operatører, der går fra manuelle til CNC-drejebænke, eksisterer der yderligere farer, såsom programmerede hurtige bevægelser og automatiske værktøjsskift. Praktisk vejledning vedr forbedring af driftssikkerheden på CNC-rullebænke dækker disse situationer mere detaljeret.
Til de fleste opgaver er en selvcentrerende borepatron med tre kæber den hurtigste måde at holde rundt på. Sørg for, at emnet sidder helt fast, og at kæberne griber om en cirkulær overflade, ikke på hjørner. Lad kun nok materiale stikke ud til operationen; for stort udhæng forårsager afbøjning og skravling. Ved lange skafter skal du bruge en tailstock center eller en stabil hvile for at støtte den fjerneste ende. For firkantede eller uregelmæssige emner skal du skifte til en fire-kæbe uafhængig borepatron og angive delen sand. Dette tilføjer opsætningstid, men det er den rigtige måde at holde ikke-rundt materiale på. Ved applikationer med tunge ruller er emner ofte for store til en standard borepatron, hvilket er grunden til en CNC rulle drejebænk bruger forstærkede patroner og frontplader designet til høj koncentricitet under tunge belastninger.
 Engros rulle drejebænk Factory, Leverandører Nantong Jingyu maskiner Co., Ltd. er leverandører af rulledrejebænke i Kina og CNC-rulle drejebænke, der fremstiller engros rulledrejebænk til salg Se produkt →
Skæreværktøjet skal indstilles med spidsen nøjagtigt på spindelens midterlinje. Et værktøj, der er sat for højt, vil gnide og slides; et værktøj, der er sat for lavt, kan forårsage støj eller grave i. Til de fleste drejeoperationer bør værktøjet nærme sig arbejdet i en vinkel på omkring 90 graders sideskær med tilstrækkelig frigang foran til at undgå gnidning. Spænd værktøjsstolpen godt, og tag et prøvesnit, før du forpligter dig til det fulde bearbejdningsforløb.
Tre skæreparametre interagerer for at bestemme resultatet: spindelhastighed, tilspændingshastighed og skæredybde. Ved manuel drejning udtrykkes spindelhastighed ofte som skærehastighed i overflademeter pr. minut. Højere hastigheder og fremføringer fjerner metal hurtigere, men de øger også varme og værktøjsslid. For at indstille spindelhastigheden, brug formlen RPM = (skærehastighed × 1000) / (π × emnediameter). For en 50 mm stang af blødt stål ved 30 m/min, svarer det til ca. 190 RPM. Et sikkert udgangspunkt for blødt stål med højhastighedsstålværktøj er en skærehastighed på 25-35 meter i minuttet, en tilspænding på 0,1-0,3 millimeter per omdrejning og en dybde mellem 0,5 og 2,5 millimeter. Tabellen nedenfor giver konservative startværdier; justere baseret på det faktiske emne og værktøjstilstand.
| Betjening | Skærehastighed (m/min) | Fremføring (mm/omdrejninger) | Skæredybde (mm) |
|---|---|---|---|
| Skrubling | 25 | 0,20-0,40 | 1,5-2,5 |
| Efterbehandling | 30-40 | 0,05-0,15 | 0,20-0,50 |
Til hårdmetalværktøj kan skærehastighederne være to til tre gange højere. Det vigtige punkt er at begynde konservativt, lytte til lyden af snittet og kun øge parametrene, når maskinen og værktøjet er stabilt.
Vender produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Ligedrejning reducerer emnets diameter over en længde. Brug et højredrejeværktøj, og før det fra halestokkens ende mod hovedstammen, medmindre du skærer op til en skulder. Tag skæredybden fra diameteren, og kontroller diameteren med skydelære eller et mikrometer efter hver gang for at undgå under- eller overstørrelsesdele. Skærevæske bør påføres konsekvent på skærkanten for at transportere varme og forbedre overfladefinishen.
Til riller skal du indstille værktøjet til den ønskede bredde og føre det lige ind i dybden. For en skulder skal du først bearbejde den største diameter, derefter den mindre diameter, og firkante hjørnet med et lille værktøj. Parting bruger en smal klinge, der fødes radialt med lav hastighed med masser af skærevæske. I alle tilfælde skal du reducere spindelhastigheden, når du skærer afbrudte overflader eller dybe riller for at forhindre skravling.
Nøjagtig drejning er ikke et gæt. Efter en prøveskæring skal du stoppe spindlen og måle diameteren med et udvendigt mikrometer eller skydelære. Sammenlign målingen med målet, og brug derefter cross-slide mikrometerkraven til at tilføje eller reducere dybden. Når du kommer tæt på den endelige størrelse, tag en meget let omgang og mål igen. Hvis delen er større i den ene ende end den anden, er tailstocken forkert justeret; juster forskydningen af halestammen og tag endnu et snit. Husk at en nyskåret del kan udvide sig fra skærevarme; hvis du har brug for en stram tolerance, skal du lade delen afkøle til stuetemperatur før den endelige måling. På CNC drejebænke gælder de samme principper, men maskinen bruger programmerede værktøjsforskydninger til automatisk at foretage størrelseskorrektioner.
På en manuel drejebænk sker enhver beslutning i realtid: operatøren indstiller hastigheden, flytter vognen og læser skiven. En CNC drejebænk flytter meget af det ansvar ind i programmet. Operatøren monterer stadig emnet, indstiller værktøjets forskydninger og udfører inspektionen af det første stykke, men maskinen kontrollerer skærevejen, fremføringen og spindelhastigheden konsekvent. Dette er især værdifuldt for komplekse profiler og gentagne batches. For forretninger, der drejer store eller tunge valser, kan en højpræcisions CNC-fræse-rulle drejebænk bearbejde konturer, der ville kræve flere manuelle operationer og dedikerede formværktøjer. CNC tillader også probing i processen og automatisk værktøjskompensation, men disse funktioner afhænger af nøjagtigheden af den indledende opsætning. Operatørens forståelse af skærende fundamentals er dog stadig væsentlig; et CNC-program kan ikke rette et sløvt skær, et usikkert emne eller en dårlig forskydning.
At betjene en drejebænk er ikke en enkelt færdighed, men en kæde af små beslutninger. Start med en ren maskine og et skarpt værktøj, hold fast i emnet, vælg fornuftige hastigheder og mål ved hvert trin. Uanset om du kører en manuel maskine eller en CNC-model, afgør disse grundlæggende elementer, om du producerer gode dele eller skrot. For operatører og anlægsingeniører, der ønsker at sammenligne maskinmuligheder, er produktinformationen vedr Nantong Jingyu Machinery giver et praktisk udgangspunkt for evaluering af rulledrejebænke, slibemaskiner og fræsemaskiner.
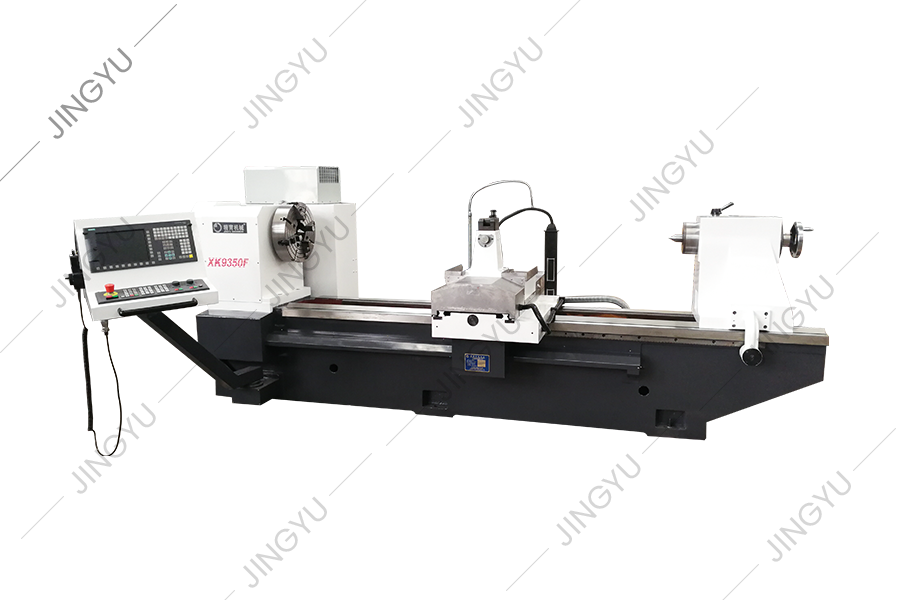
XK9350-serie CNC Rebar Roll Crescent Groove Milling Machine er det opgraderede produkt af XK500-type, som er velegnet til behandling af ruller med ...
Se detaljer
I betragtning af problemerne med højhastighedsstålrullebehandling er XK8450 CNC Roll Milling Machine en ny type CNC Roll Groove Processing Machine ...
Se detaljer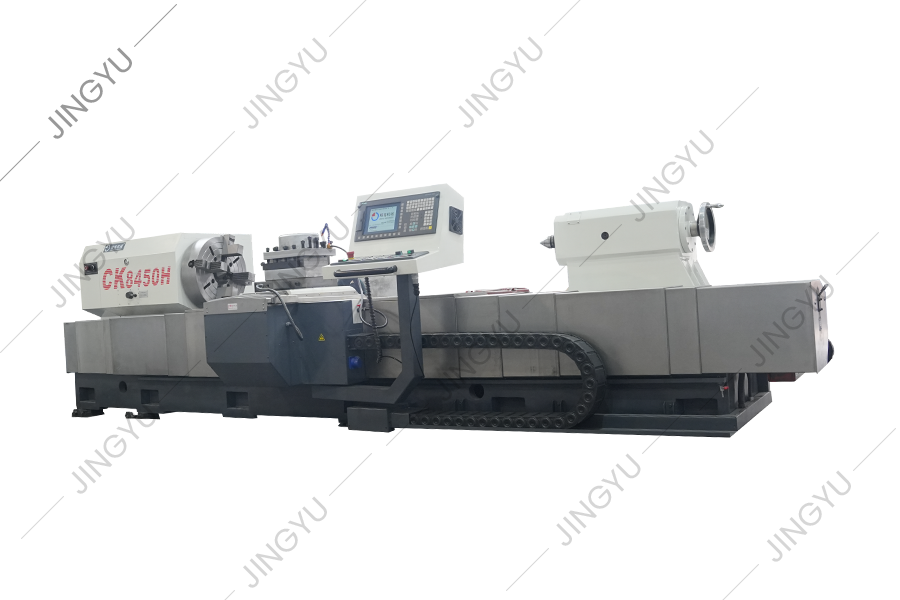
Denne serie af værktøjsmaskiner bruges hovedsageligt til at passere og behandle ruller. Det kan også dreje den ydre cirkel og rullehals af ruller o...
Se detaljer
Denne serie af værktøjsmaskiner bruges hovedsageligt til at passere og behandle ruller. Det kan også dreje den ydre cirkel og rullehals af ruller o...
Se detaljer
MK8450 CNC Roll Grinder bruges hovedsageligt til ru slibning, semi-finish slibning, fin slibning og ikke-spark slibning af de ydre cirkler og R-ril...
Se detaljer
Dette maskinværktøj er en ny type CNC Roll -grooving -maskinværktøj, der er udviklet baseret på virksomhedens CNC Roll Milling Machine -serie og ef...
Se detaljer
Dette maskinværktøj er en ny type CNC Roll -grooving -maskinværktøj, der er udviklet baseret på virksomhedens CNC Roll Milling Machine -serie og ef...
Se detaljer
MX250 er en standard Diamond Wheel Dressing Machine, der bruges til dannelse og klædning af diamanthjul til metallurgiske stålmøller. Diameteren på...
Se detaljer
Denne serie giver hovedsageligt almindelige iført dele til CNC-rulle-drejebænke, såsom CBN-klinger, PCD-klinger, chucks, skruer osv.
Se detaljer
Vi leverer også andre reservedele, f.eks
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.CHINA
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheder forbeholdes

