


Cat:CNC Roll Milling Machine
CNC Roll Ring Milling Machine
Vi har akkumuleret rig oplevelse i behandlingen og brugen af armeringsuller og har foretaget en dybdegående analyse og forskning på teknologien f...
Se detaljer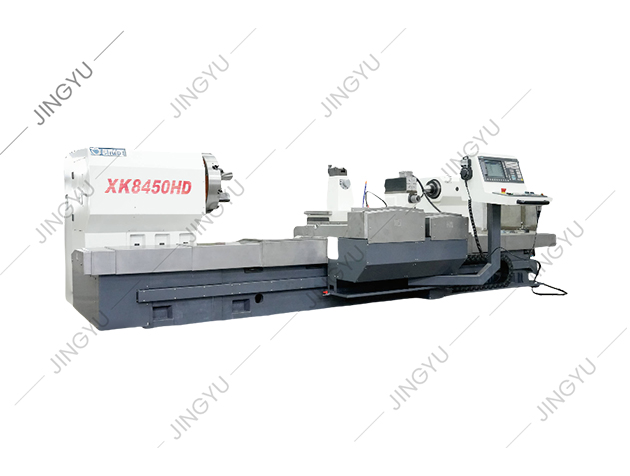
En tilsynsførende for rulleværkstedet forklarede engang, hvorfor forretningen udskiftede sin manuelle kopieringsdrejebænk til grovdrejning: Maskinen ramte tolerancen om morgenen, men om eftermiddagen viste det hydrauliske sporingsslid og den termiske drift på den færdige rulle. Den oplevelse er almindelig i tung bearbejdning. En CNC-vandret drejebænk fjerner det meste af denne variation, fordi hver aksebevægelse styres af en digital sløjfe, og værktøjsbanen genereres fra delprogrammet i stedet for fra knastskabeloner. Hvis dine arbejdsemner er aksler, ruller, aksler, ærmer eller enhver del, hvis længde er større end dens diameter, er den vandrette konfiguration normalt den mest praktiske og omkostningseffektive start.
Enkelt sagt giver en vandret CNC drejebænk dig proceskonsistens. Spindelaksen er parallel med gulvet, så lange arbejdsemner kan understøttes mellem en borepatron og et spændingsførende center, og skærekræfterne skubber nedad i sengen. Dette arrangement gør det muligt for maskinen at kombinere tunge skrubbearbejdninger med færdigbearbejdning, der holder rundhed inden for få mikron.
Den praktiske effekt er målbar. En stiv drejebænk med forspændte lineære føringer eller hærdede boksveje vil holde en gentagen positioneringsnøjagtighed inden for 0,005 mm. Hver del fra en batch starter med den samme værktøjsbanefejl og den samme termiske kompensation. Termisk stabilitet er en af hovedårsagerne til, at CNC drejebænke udkonkurrerer manuelle maskiner; kontrolsystemet kan anvende kompensation for temperaturændringer, og operatøren behøver ikke at justere centrene for hver ny rulle.
Fra et produktionsplanlægningsperspektiv forkorter skift fra kopiering af drejebænke til CNC også opsætningstiden. Delprogrammer kan genkaldes fra hukommelsen, værktøjsforskydninger gemmes efter værktøjsnummer, og inspektion af første stykke bliver et bekræftelsestrin i stedet for en prøve-og-fejl-løkke.
En maskinbeslutning er i virkeligheden en beslutning om stivhed. Se først på sengen. Kraftige vandrette drejebænke er normalt bygget på en støbejerns- eller ribbet stålseng i ét stykke. Sengen dæmper vibrationer under afbrudte snit, og nøjagtigheden af de hærdede føringsveje bestemmer, hvor lige vognen kører langs Z-aksen. En drejebænk, der mister rethed under belastning, overfører denne fejl direkte til en konus på et rullelegeme.
Hovedstammen er anden prioritet. Til valsebearbejdning har spindlen brug for både højt drejningsmoment ved lav hastighed og et bredt hastighedsområde for forskellige værktøjsmaterialer. Et gear-drevet topstykke leverer højt drejningsmoment; en integreret motorspindel giver bedre overfladefinish ved høj hastighed. Mange praktiske købere vælger en to-trins gearkasse med frekvensstyring for at få begge dele.
Værktøj holdes af et tårn eller en værktøjsstolpe. Et CNC-tårn med 8 til 12 stationer reducerer omstillingstiden og lader dig køre flere operationer i én opsætning. Hvis delen kræver fræsning, boring eller rilling ud over drejning, har du brug for et motordrevet tårn med drevet værktøj. Til sidst giver bagstammen det andet støttepunkt; for slanke ruller er en hydraulisk aktiveret halepind med justerbart tryk afgørende for at forhindre bøjning.
Før du sammenligner mærker, skal du sammenligne konfigurationer. Lodrette drejebænke holder emnet på et vandret bord, så tyngdekraften hjælper med at holde dele med stor diameter stabile. Vandrette drejebænke understøtter lange emner langs deres midterlinje, og spåner falder fri af skærezonen. Tabellen nedenfor opsummerer de sondringer, der er relevante for de fleste industrielle købere.
| Faktor | Vandret CNC drejebænk | Lodret CNC drejebænk |
|---|---|---|
| Bedste emneform | Aksler, ruller, aksler, ærmer | Flenger, svinghjul, store ringe |
| Emnets længde | Begrænset af sengens længde og faste hvile | Begrænset af maskinhøjde og bordstørrelse |
| Emnets diameter | Begrænset af svingdiameter over sengen | Kan håndtere meget store diametre på et kompakt fodaftryk |
| Spånfjernelse | Chips falder nedad; kølevæskeskylning er direkte | Chips bliver på bordet; har brug for kraftigere kølevæske |
| Opsætning bekvemmelighed | Nem lastning med kran og centre | Nem til tunge korte dele, der hviler fladt |
| Typisk brug af rullebutik | Rulkropdrejning, halsafslutning, rilling | Rullende vendende og stort ringformet arbejde |
For en rullebutik er spørgsmålet sjældent, om vandret generelt er bedre. Det er, om delen er for stor i diameter til svingkapaciteten af en vandret maskine. Valser til båndmøller er lange og relativt små i diameter, så vandrette maskiner dominerer valselegeme, hals og rilleoperationer. Lodrette maskiner opstår ved bearbejdning af ringe med meget stor diameter eller korte flangeruller.
En almindelig fejl er kun at sammenligne pris, maksimal drejediameter og spindelhastighed. De reelle omkostninger ved en drejebænk viser sig i, hvor godt stivheden og konfigurationen matcher din egen delblanding. Start med en kort evalueringstjekliste:
En nyttig måde at strukturere din tankegang på er som en beslutningsvej:
 Kraftig CNC-rulledrejebænk til hærdet rullebearbejdning Denne CNC-rulledrejebænk bruger en stiv 4-plus-1 føringsleje og et højt drejningsmoment, velegnet til at skære hærdede eller semi-hærdede ruller, hvor strukturel stabilitet betyder mere end spindelhastighed. Se produkt →
I vores arbejde hos Nantong Jingyu Machinery er tunge vandrette drejebænke de maskiner, der oftest drejer valsede stål- og aluminiumsvalser. Den afgørende faktor er tilpasningen af strukturen til skæremomentet, ikke tophastigheden. Hvis de fleste af dine dele er hærdede eller semi-hærdede ruller, betyder det stive leje, det høje drejningsmoment og den pålidelige tailstock mere end rpm.
Når en rulle allerede er ved eller tæt på den endelige hårdhed, er en drejebænk det forkerte værktøj. En CNC rullesliber er den bedre investering, fordi slibning undgår den varme og vibration, som drejning ville medføre.
Installationskvalitet bestemmer langsigtet nøjagtighed. En vandret drejebænk skal nivelleres på et betonfundament, der opfylder producentens specifikation. Den sædvanlige tolerance er 0,02 mm pr. meter på sengen, kontrolleret med et præcisionsniveau. Spring ikke vibrationsisoleringspuder over, hvis maskinen vil køre afbrudte snit; dæmpningslaget holder skærkanten stabil og forhindrer skravlemærker.
Under de første skift, se termisk vækst. Kør spindlen ved normale driftshastigheder i 20 til 30 minutter, før du tager et mål. CNC-systemet kan anvende termisk kompensation, men du har stadig brug for en gentagelig opvarmningsrutine.
I den daglige vedligeholdelse skal kølevæske- og spånstyringssystemet prioriteres. Ved rulledrejning genererer kraftig skæring fine slibende spåner, der vil slide føringsveje og tårntætninger, hvis kølevæsken ikke filtreres. Skift filterpatroner efter tidsplanen, kontroller olieniveauet i føringen dagligt, og inspicér patronens kæber for slid. En ren maskine holder længere tolerance og koster mindre at reparere.
Tilgængeligheden af reservedele er de skjulte omkostninger ved en dårligt understøttet maskine. Spørg leverandøren om leveringstider for spindellejer, revolverkoblinger og kugleskruer. Hvis du ikke kan have kritiske reservedele i nærheden, bliver et nedbrud til ugers nedetid. For vores kunder er reservedele til drejebænke og tilbehør til slibeskiver på lager, netop fordi en defekt encoder eller en slidt kugleskrue ikke bør være udgangspunktet for en ny leveringsforhandling.
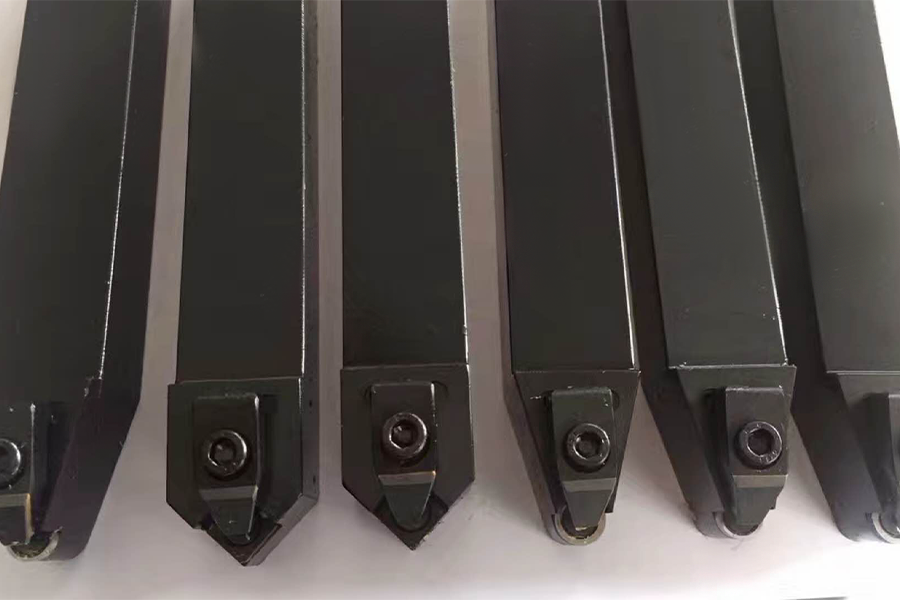 CNC drejebænk reservedele inklusive indsatser og værktøjsholdere Dette afsnit viser vigtige udskiftningskomponenter såsom CBN- og PCD-skær og drejeværktøjsholdere, der hjælper dig med at evaluere reservedels tilgængelighed og undgå længere nedetid for din drejebænk. Se produkt →
Sikkerhed bør også være en del af planen. Bekræft, at maskinen opfylder dine elektriske standarder, at patronen er låst, og operatøren kan stoppe spindlen hurtigt med en fodbremse eller et kontrolleret stop. En god CNC drejebænk reducerer manuel håndtering, men kun hvis spænde-, spåntransportøren og spindelbremsesystemerne kontrolleres ugentligt.
Værdien af en CNC vandret drejebænk kommer fra matchet mellem maskine og delblanding. En tung, stiv maskine med en lidt højere startpris giver ofte den ekstra investering tilbage gennem mindre værktøjsslid og færre skrotruller det første år. En leverandør, der diskuterer dine tegninger inden udarbejdelse af et forslag, har normalt løst en lignende ansøgning for en anden kunde.
Et praktisk næste skridt er at sende tre ting til leverandøren: rulletegningen med tolerancer, materiale- og hårdhedsområdet og den gennemsnitlige batch-mængde. Efter vores erfaring er disse tre input nok til at anbefale et specifikt spindelmoment, styrebanetype, tårnkonfiguration og automatiseringsplan. Du behøver ikke at være en ekspert maskinbygger for at købe den rigtige CNC vandrette drejebænk; du behøver kun at være præcis med hensyn til de emner, du vil køre på det.

Vi har akkumuleret rig oplevelse i behandlingen og brugen af armeringsuller og har foretaget en dybdegående analyse og forskning på teknologien f...
Se detaljer
I betragtning af problemerne med højhastighedsstålrullebehandling er XK8450 CNC Roll Milling Machine en ny type CNC Roll Groove Processing Machine ...
Se detaljer
Denne serie af værktøjsmaskiner bruges hovedsageligt til at passere og behandle ruller. Det kan også dreje den ydre cirkel og rullehals af ruller o...
Se detaljer
CK84 -serie CNC Roll drejebænk vedtager Siemens 828D CNC -system og er drevet af en servomotor. Når vi designede dette maskinværktøj, analyserede v...
Se detaljer
CK450 skråt seng CNC drejebænk vedtager det tyske Siemens -kontrolsystem. Udseendet, operativsystemet og sikkerhedsbeskyttelsessystemet for værktøj...
Se detaljer
Alle tre akser på maskinen er P3-niveau 50 × P10 kugleskruer, og samlingsprocessen med 2-end fast pretension bruges til at styrke den aksiale stivh...
Se detaljer
Dette maskinværktøj er en ny type CNC Roll -grooving -maskinværktøj, der er udviklet baseret på virksomhedens CNC Roll Milling Machine -serie og ef...
Se detaljer
Denne maskine bruges hovedsageligt til slibning og reparation af fræserskæreren af rulle gevindskydningsrib, som let kan reparere og slibe kanten...
Se detaljer
Dette maskinværktøj er en ny type CNC Roll -grooving -maskinværktøj, der er udviklet baseret på virksomhedens CNC Roll Milling Machine -serie og ef...
Se detaljer
Vi leverer også andre reservedele, f.eks
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.CHINA
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheder forbeholdes

