


Cat:CNC Roll Milling Machine
CNC NOTCHING OG MARKERING MASKINE
XK9350-serie CNC Rebar Roll Crescent Groove Milling Machine er det opgraderede produkt af XK500-type, som er velegnet til behandling af ruller med ...
Se detaljer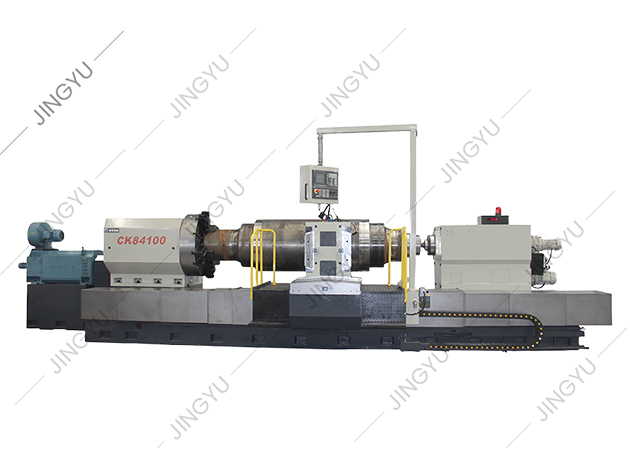
En maskinmester læsser en stålrulle i en drejebænk, lukker afskærmningen og trykker på cyklusstart. Revolverhovedet indekserer, værktøjet rører af, og den første passage skærer en ren cylinder inden for 0,05 mm. Intet af det sker tilfældigt. Det sker, fordi nogen forstår et lille sæt CNC-grundlag: akser, koordinatsystemer, G-kode, arbejdsforskydninger, værktøjskompensation og sikker verifikation. Hvis du er ny til CNC eller vurderer et køb af en maskine, er disse de grundlæggende ting, der adskiller en kontrolleret proces fra skrot og nedbrud.
Denne guide giver dig kerneviden i den rækkefølge, du rent faktisk vil bruge den. Du vil se, hvordan en CNC-maskine bevæger sig, hvad programmet fortæller den skal gøre, hvordan man opsætter et job, og hvad man skal kontrollere, før man skærer metal. Målet er ikke at gøre dig til en programmør på én gang. Det er for at hjælpe dig med at læse et opsætningsark, følge et program og stille bedre spørgsmål, når en maskine eller en leverandør er på bordet.
En CNC-maskine er en værktøjsmaskine styret af en computer, der udfører et lagret program. Computeren "ved" ikke, hvordan man skærer en del. Den følger kun koordinater, tilspændingshastigheder og koblingskommandoer. Det fysiske resultat afhænger af tre delsystemer, der arbejder sammen:
Når en maskine mister nøjagtigheden, er årsagen sjældent programmet alene. Det kan være termisk vækst i spindlen, slid i føringsvejene, en løs værktøjsholder eller en arbejdsforskydning, der er sat fra en snavset overflade. Grundlæggende CNC-viden betyder at vide, hvilket lag der skal kontrolleres først.
Arbejder du med valsebearbejdning, betyder maskinfamilien lige så meget som styringen. A CNC rulle drejebænk producent såsom Nantong Jingyu Machinery bygger maskiner omkring de samme principper, men med kraftige senge og rullespecifikke funktioner.
Hver CNC-bevægelse er beskrevet i et koordinatsystem. Det mest almindelige er det kartesiske system: X, Y og Z for lineære akser, plus A, B og C for roterende akser. På en drejebænk styrer X normalt diameteren og Z styrer længden. På en fræsemaskine placerer X og Y bordet, og Z styrer spindeldybden.
To nuller betyder noget i den daglige drift. Maskinnul er en fast reference sat af bygherren. Arbejde nul er det punkt, du vælger for delen, ofte gemt på arbejdsforskydningssider såsom G54. En fejl her skifter hvert snit. En almindelig tolerancekontrol er at røre ved en kendt overflade, indstille forskydningen og derefter verificere med en måleindikator, før programmet køres.
Flere akser betyder ikke automatisk en bedre maskine. De ændrer, hvad maskinen kan, og hvor meget opsætningsevne der kræves. Skemaet nedenfor viser typisk brug på værkstedsgulvet efter aksekonfiguration.
Procentsatserne er illustrative for almindeligt job-shop arbejde, ikke en regel. Den praktiske pointe er, at en 3-akset maskine med en dygtig operatør og godt inventar ofte slår en 5-akset maskine, der er dårligt sat op.
Et CNC-program er en liste over blokke. Hver blok kan indeholde en værktøjsbevægelse, en tilspænding, en spindelkommando eller en maskinfunktion. G-koder forbereder maskinen til en form for bevægelse. M-koder slår hjælpefunktioner til eller fra. Du behøver ikke at huske hver kode, men du bør genkende dem, der vises i næsten alle programmer.
| Code | Betydning | Praktisk note |
|---|---|---|
| G00 | Hurtig positionering | Bevæger sig med maksimal hastighed. Gå aldrig ud fra, at det vil undgå en klemme eller armatur. |
| G01 | Lineær interpolation | Skærer i en lige linje med den programmerede tilspænding. |
| G02/G03 | Cirkulær interpolation (CW/CCW) | Kræver et buecenter eller -radius plus det korrekte planvalg. |
| G54 | Arbejdskoordinatsystem | Gemmer delen nul. Bekræft altid før cyklusstart. |
| G41/G42 | Fræserkompensation venstre/højre | Forskyder værktøjsbanen med værktøjsradius. Forkert retning er lig med skrot. |
| M03/M05 | Spindel på med uret / spindelstop | Bekræft retning og hastighed før det første snit. |
| M08/M09 | Kølevæske tændt / kølervæske slukket | Kølevæske påvirker spånevakueringen og den termiske stabilitet. |
| M30 | Program afsluttes og nulstilles | Returnerer programmet til toppen for næste cyklus. |
Programstruktur betyder lige så meget som individuelle koder. En sikker blokordre er: sikker start, værktøjsskift, spindelstart, tilkørsel, klipning, tilbagetrækning, kølevæske fra, spindelstop og retur. Mange nedbrud kommer fra et hurtigt træk, der blev skrevet, før arbejdskompensationen blev bekræftet.
Et pålideligt CNC-job følger en sekvens. At springe trin over er, hvordan en maskine skærer luft, skærer armaturet eller skærer en dyr del på det forkerte sted. Det grundlæggende flow er:
Ved valsebearbejdning inkluderer opsætningssekvensen ofte ekstra kontroller. En tung rulle kan veje flere tons, så spændekraft, centerjustering og stabil hvileposition påvirker direkte rundhed og tilspidsning. En maskine med en stiv seng og et stabilt styresystem reducerer antallet af nødvendige offset-korrektioner mellem delene.
Når du evaluerer en maskine, så spørg, hvordan styringen håndterer arbejdsforskydning, styring af værktøjets levetid og programgenstart. Disse funktioner påvirker, hvor hurtigt en operatør kan komme sig over et ødelagt værktøj eller en strømafbrydelse.
Forskellige operationer bruger det samme CNC-grundlag, men anvender dem på forskellige måder. Træet nedenfor grupperer de hovedoperationer, du vil se i et generelt bearbejdningsværksted og i rullespecifikt arbejde.
Hver operation har en maskinfamilie bygget op omkring sig. Til rulledrejning er en dedikeret CNC-rulledrejebænk designet til at håndtere cylindrisk arbejde med høj materialefjernelse og ensartet diameterkontrol.
 CK84 Series CNC rulle drejebænk med Siemens 828D kontrol Gennemgå denne CNC-rulledrejebænk til cylindrisk rulledrejning med høj materialefjernelse, tilgængelig som CK84100 og CK84125 med Siemens 828D-styring. Se produkt →
Til efterbehandling fokuserer en CNC rullesliber på overfladefinish, rundhed og dimensionsstabilitet.
Til profilarbejde som f.eks. riller eller markeringer tilføjer en CNC-valse-notch-maskine kontrolleret fræsning eller notch-bevægelse.
Prisen er det nemmeste tal at sammenligne og det mindst nyttige i sig selv. En CNC-maskine er et produktionsaktiv. Omkostningerne ved et forkert valg viser sig senere som afviste dele, lange opsætningstider eller dyr nedetid. Når du gennemgår en maskine, skal du kontrollere disse punkter:
For rulleforretninger kommer kernen i en CNC-rulledrejebænk ofte ned til, hvordan maskinen opretholder justeringen under store belastninger. Det kan du læse mere om i kernen i en CNC rulle drejebænk . Den samme logik gælder for slibning og fræsning: Den mekaniske platform bestemmer loftet, og kontrolsystemet bestemmer, hvor let en operatør kan nå det.
CNC-maskiner er sikre, når operatøren følger opsætningsdisciplinen. De er farlige, når nogen behandler vagten som en ulejlighed. De grundlæggende regler er enkle:
Vedligeholdelse følger samme princip. Daglige kontroller omfatter vejsmøring, lufttryk og kølevæskeniveau. Ugentlige kontroller omfatter spånophobning, filterets tilstand og værktøjsholderens renhed. Månedlige kontroller omfatter slør, niveau og elektriske forbindelser. En maskine, der vedligeholdes efter en tidsplan, er langt mindre tilbøjelig til at fejle under et kritisk job.
CNC-grundlæggende er ikke et mysterium. De er et sæt af relationer: Koordinater fortæller maskinen, hvor den skal gå, G-kode fortæller den, hvordan den skal bevæge sig, forskydninger fortæller den, hvor delen er, og opsætningsdisciplin holder værktøjet væk fra alt, der ikke bør skæres. Hvis du forstår disse forhold, kan du læse et program, oprette et job og vurdere en maskine med tillid. Uanset om du drejer en lille aksel eller bearbejder en multi-ton rulle, gælder de samme principper. Start med koordinatsystemet, lær de koder, du ser hver dag, og spring aldrig bekræftelsestrinnet over før cyklusstart.

XK9350-serie CNC Rebar Roll Crescent Groove Milling Machine er det opgraderede produkt af XK500-type, som er velegnet til behandling af ruller med ...
Se detaljer
Denne serie med maskinværktøjer kan automatisk skære halvmåne -riller med forskellige rotationsretninger og enhver helixvinkel. Det kan opdele i li...
Se detaljer
Vi har akkumuleret rig oplevelse i behandlingen og brugen af armeringsuller og har foretaget en dybdegående analyse og forskning på teknologien f...
Se detaljer
I betragtning af problemerne med højhastighedsstålrullebehandling er XK8450 CNC Roll Milling Machine en ny type CNC Roll Groove Processing Machine ...
Se detaljer
CK8465H CNC Roll drejebænk vedtager en 2 3 tunge lineære rullende guide-struktur, det vil sige to rektangulære guide-skinner arrangeret vandret på ...
Se detaljer
CK450 skråt seng CNC drejebænk vedtager det tyske Siemens -kontrolsystem. Udseendet, operativsystemet og sikkerhedsbeskyttelsessystemet for værktøj...
Se detaljer
MK8450 CNC Roll Grinder bruges hovedsageligt til ru slibning, semi-finish slibning, fin slibning og ikke-spark slibning af de ydre cirkler og R-ril...
Se detaljer
CNC Roll Graving Machine er velegnet til behandling af forskellige markeringer af rulleend. Gennem den automatiske redigeringssoftware kan den gene...
Se detaljer
Denne maskine bruges hovedsageligt til slibning og reparation af fræserskæreren af rulle gevindskydningsrib, som let kan reparere og slibe kanten...
Se detaljer
Denne serie er hovedsageligt til CNC Crescent Groove Milling Machines for at levere almindelige iført dele, såsom fræsningsværktøjsholdere, fræsers...
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.CHINA
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheder forbeholdes

