


Cat:CNC Roll Milling Machine
CNC NOTCHING OG MARKERING MASKINE
XK9350-serie CNC Rebar Roll Crescent Groove Milling Machine er det opgraderede produkt af XK500-type, som er velegnet til behandling af ruller med ...
Se detaljer
En ni-tons arbejdsrulle sidder mellem centrene, og jobarket beder om, at en slidt kilegang skal skæres om plus fire tapede huller på endefladen. På en drejebænk med kun statisk værktøj skal rullen aflæsses, flyttes til en fræsemaskine, spændes på igen, angives, bearbejdes og derefter bringes tilbage og genetableres til efterbehandlingen. I de fleste rullebutikker spiser den omvej et helt skift.
Et drevet værktøj, som faget også kalder et live-værktøj, fjerner omvejen. Det er en motordrevet holder, der accepterer roterende skæreværktøjer og driver dem fra revolverhovedet eller værktøjsstolpen, så fræsning, boring, bankning og rilling sker på den samme maskine, der drejer rullen, i samme opsætning, uden at miste referencen. Det korte svar: Hvis dit rullearbejde regelmæssigt inkluderer kilespor, flade, oliehuller, endeflademønstre eller indrullede riller, tilbagebetaler en drevet station normalt sine omkostninger inden for et par dusin job. Det lange svar handler om drejningsmoment, interfacepasning og dimensionering af stationen til funktionen snarere end til brochuren.
En statisk holder fastspænder en indsats eller en boremaskine og holder den stille. Hver skærebevægelse kommer fra emnespindelen, så maskinen kan kun generere omdrejningsflader: diametre, skuldre, flader, affasninger og radier. For en rulledrejebænk, der forbliver kernen i jobbet, og drevet værktøj ændrer intet ved det.
Et drevet værktøj tilføjer en uafhængig roterende bevægelse ved værktøjet. Inde i holderen drejer et tandhjul - eller på højere vurderede modeller et skrå- eller planetsæt - en spændespænde eller dorn i et fast forhold til en drivaksel i tårnet. Den enkelte tilføjelse ændrer, hvad maskinen kan:
Det sidste punkt driver økonomien. Hver gang en rulle forlader drejebænken og kommer tilbage, er nogen nødt til at spænde den igen, indikere udløb og røre ved værktøjerne igen. På en fem-tons rulle måles det i timer.
Interfacet bestemmer, hvad du rent faktisk kan købe. VDI 30 og VDI 40 sæder dominerer mellemstore drejebænke; BMT 45, 55 og 65 er almindelige på tungere maskiner og bærer mere moment, fordi drivkoblingen er større. Capto C5 og C6 og HSK-T vises, hvor gentagelige værktøjsskift betyder mere end det maksimale drejningsmoment. Før du specificerer en holder, skal du bekræfte tre tal: sædestørrelse, stationsdrevforhold og den maksimale spindelhastighed, som maskinen tillader med spændingsførende værktøj aktiveret. På mange drejebænke ligger loftet et godt stykke under drejehastigheden.
Drevet værktøj er ikke svaret på alle funktioner. Tabellen nedenfor er den hurtigste måde at bestemme station for station.
| Betjening | Statisk holder | Drevet værktøj | Praktisk note |
|---|---|---|---|
| OD drejning, vending, affasning | Ja | Ikke påkrævet | Spindelrotation genererer overfladen |
| Nøglegang i en rullejournal | Nej | Ja | Roterende fræser plus låst C-akse |
| Flad eller skruenøgleflade på en journal | Nej | Ja | Radial holder; Y-akse kun hvis forskudt fra midten |
| Boltcirkel eller bankede huller på endefladen | Nej | Ja | Aksial holder, C-akse indeksering, stiv anboring |
| Radial olie eller kølehuller | Nej | Ja | Gennemgående kølevæske gør forskellen |
| Passer riller og ribber på stangruller | Nej | Ja | Dedikeret hakmaskine ved volumen |
Læs det som et filter i stedet for en regel. Hvis en funktion vokser fra rullens egen rotation, er en statisk holder billigere, stivere og nemmere at vedligeholde. Hvis den ikke gør det, er en drevet station den eneste måde at holde rullen på maskinen.
Drejningsmoment på værktøjet afgør, om en station er brugbar, og det er ikke det samme som motorværdien på specifikationsarket. En VDI 30-station leverer typisk 15 til 30 Nm ved spændetangen; en BMT 55 eller 65 station med en 2:1 reduktion kan levere 60 til 120 Nm, afhængig af bygherren. Det anvendelige drejningsmoment falder, når hastigheden stiger, fordi forholdet er fast, så en station, der skærer komfortabelt ved 1.500 o/min, kan gå i stå ved 5.000 o/min i samme materiale.
Rullematerialer gør dette konkret. En blød 45# ståljournal maskiner nemt; en induktionshærdet 60 HRC skal ikke. Hærdede valseoverflader drejes normalt med keramiske eller CBN-indsatser, eller slibes i stedet for fræsede, så tjek, om den funktion, du planlægger at fræse, sidder i den hærdede zone eller kun i den blødere tap- og endeflade.
Bor og endefræsere med lille diameter i dybe funktioner har brug for kølevæske gennem værktøjet, sædvanligvis 20 til 40 bar, leveret gennem holderen i stedet for sprøjtet ved skæringen. Spånevakuering er den anden halvdel: en radial holder, der arbejder i nærheden af den stabile hvile, har begrænset frigang, og en lang rækkevidde holder, der løser rækkeviddeproblemet, genindfører ofte snakken med samme hastighed.
To acceptchecks, før en holder går i produktion: total angivet udløb ved 50 mm fra holderens overflade, ideelt set 0,01 mm eller bedre, og balance til G2,5 ved den maksimale hastighed for levende værktøj. Begge er billige at verificere og dyre at opdage senere.
Den klareste måde at retfærdiggøre en drevet station på er at prissætte alternativet. Skemaet nedenfor bruger en mellemstor arbejdsrulle med en kilegang og fire tapede huller i endefladen, og sammenligner en live-station på drejebænk med de to ruter, de fleste butikker falder tilbage på.
Opsætningstid pr. rulle, minutter
Kørt værktøj på drejebænken - 12 min
Håndlayout og slibning - 95 min
Anden maskinrute - 165 min
Kløften er ikke kun arbejdskraft. Rute uden drejebænk tilføjer håndteringsrisiko, fordi slynger, gaffeltrucks og omspænding er det sted, hvor rulletappene optager buler, og hvor koncentriciteten går tabt. Der er også en planlægningsomkostning: en fræsemaskine, der er stor nok til en fem-tons rulle, er normalt optaget, så rullen venter i en kø, før den venter på en operatør.
De mest almindelige specifikationsfejl har en tendens til at gentage sig:
Holderens valg følger maskinen, ikke omvendt. En rulledrejebænk med en stiv seng, en tung hale og en låst C-akse er det, der gør en live station produktiv; den samme holder på en let drejebænk vil skravle længe før den når det nominelle drejningsmoment. Når du angiver en maskine, skal du angive de funktioner, der skal skæres i én opsætning, og derefter arbejde tilbage til antallet af live-stationer, deres orientering og deres drejningsmoment.
 CK84-serien CNC-rulledrejebænk til drejning af tunge ruller Kraftige CK84 rulledrejebænke med Siemens 828D kontrol, stive føringer og 90 kW spindel passer til enkelt-opsætning bearbejdning af store valser før dedikeret notching. Se produkt →
Til gennemløbsmønstre, ribber og halvmåneriller på stang- og sektionsvalser forbliver dedikerede notching- og rullefræsere mere produktive, når volumen berettiger dem, fordi de indekserer rullen og fræseren sammen i stedet for at stole på en enkelt revolverstation.
En drevet holder er en gearet enhed, der kører med tusindvis af omdrejninger i minuttet i et snavset miljø. Dens levetid afhænger af tre vaner: at holde drevkoblingen ren og let smurt, kontrollere udløbet efter et eventuelt stød og udskifte spændetange og tætninger, før slid viser sig i overfladefinishen. En station, der begynder at producere tilspidsning eller skravering, rapporterer normalt en slidt spændetang eller en afhugget drivkobling, ikke en maskinfejl.
 Reservedele til CNC Crescent Groove Fræsemaskiner Hårdmetal- og PCD-fræsere, fræseholdere, bronzestøtteblokke og fiksturer hjælper med at holde CNC-halvmåne-rillefræsere nøjagtige og reducere slid-relateret nedetid. Se produkt →
Tilgængeligheden af reservedele er værd at tjekke før køb i stedet for efter. Spændingsspænder, holdeknopper, drivnøgler og gearsæt er de dele, der fejler først, og en holder, der ikke kan repareres lokalt, bliver til skrot frem for et værktøj. Fordi drivsystemet styrer positioneringsnøjagtigheden lige så meget som mekanikken gør, er det også værd at forstå hvordan CNC-systemet håndterer C-akse indeksering før du forpligter dig til en specifikation.
Drevet værktøjer er en ligetil handel. De koster mere end en statisk holder, de har brug for kølevæske og drejningsmoment, som maskinen skal levere, og de tjener kun den investering, hvor en funktion ikke kan vendes. I en rulleværksted er disse funktioner forudsigelige: kilespor, flade, endefladehuller, radiale oliepassager og gennemløbsriller. Tæl hvor mange der dukker op i en typisk måned, pris den håndtering, du i øjeblikket udfører for at nå dem, og beslutningen træffer som regel sig selv. Hvor drevet værktøj ikke passer, vinder statisk værktøj stadig på stivhed, pris og enkelhed, og der er ingen grund til at forcere det. For butikker, der køber en maskine frem for en holder, start fra valsebearbejdningsudstyr der matcher de rullestørrelser, du faktisk behandler, og angiv derefter stationer i forhold til de funktioner, som rullerne efterspørger.

XK9350-serie CNC Rebar Roll Crescent Groove Milling Machine er det opgraderede produkt af XK500-type, som er velegnet til behandling af ruller med ...
Se detaljer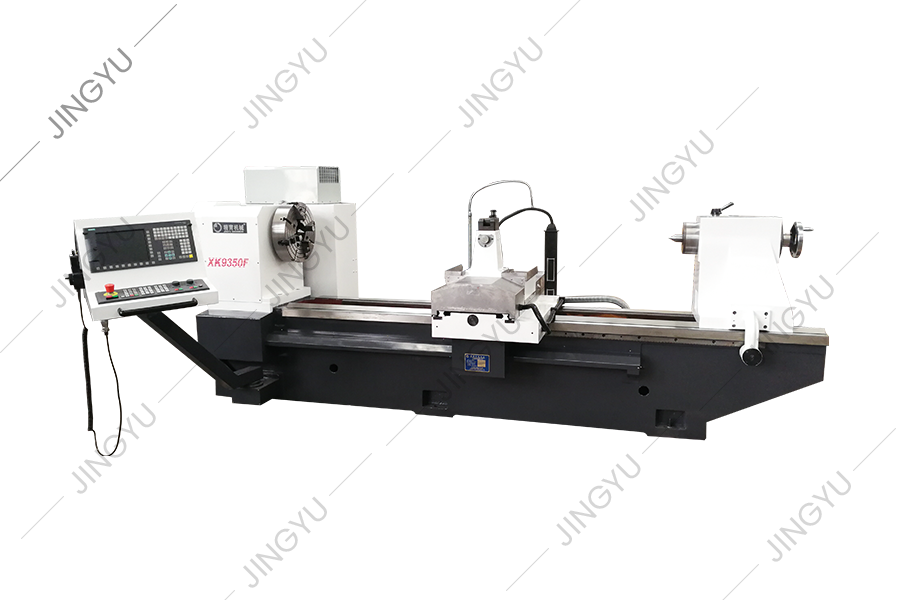
XK9350-serie CNC Rebar Roll Crescent Groove Milling Machine er det opgraderede produkt af XK500-type, som er velegnet til behandling af ruller med ...
Se detaljer
I betragtning af problemerne med højhastighedsstålrullebehandling er XK8450 CNC Roll Milling Machine en ny type CNC Roll Groove Processing Machine ...
Se detaljer
CK450 skråt seng CNC drejebænk vedtager det tyske Siemens -kontrolsystem. Udseendet, operativsystemet og sikkerhedsbeskyttelsessystemet for værktøj...
Se detaljer
Alle tre akser på maskinen er P3-niveau 50 × P10 kugleskruer, og samlingsprocessen med 2-end fast pretension bruges til at styrke den aksiale stivh...
Se detaljer
MK8450 CNC Roll Grinder bruges hovedsageligt til ru slibning, semi-finish slibning, fin slibning og ikke-spark slibning af de ydre cirkler og R-ril...
Se detaljer
CNC Roll Graving Machine er velegnet til behandling af forskellige markeringer af rulleend. Gennem den automatiske redigeringssoftware kan den gene...
Se detaljer
Dette maskinværktøj er en ny type CNC Roll -grooving -maskinværktøj, der er udviklet baseret på virksomhedens CNC Roll Milling Machine -serie og ef...
Se detaljer
Denne serie er hovedsageligt til CNC Crescent Groove Milling Machines for at levere almindelige iført dele, såsom fræsningsværktøjsholdere, fræsers...
Se detaljer
Vi leverer også andre reservedele, f.eks
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.CHINA
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheder forbeholdes

