


Cat:CNC Roll Milling Machine
CNC Roll Ring Milling Machine
Vi har akkumuleret rig oplevelse i behandlingen og brugen af armeringsuller og har foretaget en dybdegående analyse og forskning på teknologien f...
Se detaljer
Hvilken maskine skal du sætte på gulvet, når de nye opgaver omfatter både aksellignende komponenter og flade beslag? Svaret er sjældent sort/hvidt, men beslutningen bliver lettere, når du sporer, hvordan hver maskine fjerner materiale. En CNC drejebænk roterer emnet. En CNC-fræser roterer værktøjet. Den simple forskel dikterer den geometri, du kan producere, den opsætningstid, du vil bruge, og prisen pr. del. Vælg drejebænken til rotationssymmetri; vælg møllen for prismatisk kompleksitet. Når begge er påkrævet, overvej en kombineret dreje-fræsemaskine eller planlæg en celle med begge typer.
I en CNC drejebænk, også kaldet et drejecenter, holdes emnet i en spindel og roteres med en kontrolleret hastighed. Skæreværktøjet, monteret på et tårn, bevæger sig langs X- og Z-akserne for at fjerne materiale. Dette design er effektivt til udvendige cylindre, boringer, tilspidsninger, gevind og riller. Fordi delen roterer kontinuerligt, genereres rundhed og koncentricitet naturligt fra spindelaksen.
I en CNC-fræser fastspændes emnet til et bord, og skæreværktøjet roterer i en spindel. Værktøjet eller bordet bevæger sig gennem flere akser, typisk X, Y og Z. Dette gør det muligt for fræseren at nå forskellige flader og skabe flade overflader, slidser, lommer og tredimensionelle profiler. Fræsning er det naturlige valg for dele, der har firkantede hjørner, huller på flere flader eller komplekse konturer, som en drejebænk ikke kan nå.
Hvis du fjerner programmeringen og automatiseringen, er den fysiske forskel netop denne: Hvilken komponent spinder. Svaret former hver senere beslutning om værktøj, arbejdshold og behandlingssekvens. En CNC-rulle drejebænk er for eksempel designet specielt til store cylindriske ruller, så spindlen og tailstock er bygget til at understøtte tunge vægte. En mølle på samme værkstedsgulv ville blive valgt til kilespor og riller skåret ind i disse valser i en sekundær operation.
 Højeffektiv CNC-rulle drejebænk med stift styrebanedesign Denne drejebænk passer til store cylindriske ruller og roterende dele, og tilbyder en stiv struktur og højt skæremoment. Dens design understøtter tunge emner, hvilket gør det til et praktisk valg for butikker, der har brug for præcis drejning før sekundære fræseoperationer. Se produkt →
Geometrien på emnet er det bedste udgangspunkt for at vælge mellem drejning og fræsning. En rotationsdel med en ensartet akse, såsom en motoraksel, en rulle, en bøsning, en flange eller en remskive, behandles bedst på en drejebænk. Drejebænken fjerner materiale ved høj hastighed, mens den bibeholder en ensartet diameter på langs. Selv dele med excentriske funktioner kan drejes først og derefter færdigbehandles på en mølle i en anden arbejdsgang.
En prismatisk del, såsom et hus, en plade, et støttebeslag, et ventilhus eller et formhulrum, kræver en mølle. Evnen til at flytte værktøjet hen over en flad overflade og ændre orienteringer ved at indeksere emnet gør fræsning til standardmetoden for rektangulære dele og funktioner som slidser, lommer og fremspring. Mange komplekse dele er ikke kun én type. Overvej en rulle, der har brug for en kilegang skåret ind i dens ydre overflade, eller en aksel med et krydshul nær den ene ende. I disse tilfælde kan bearbejdning af en komplet del kræve begge operationer. Tabellen nedenfor opsummerer de vigtigste forskelle.
| Karakteristisk | CNC drejebænk | CNC mølle |
|---|---|---|
| Arbejdsemnets bevægelse | Roterer rundt om spindel | Stationær på bordet |
| Værktøjsbevægelse | Bevæger sig i lineære akser | Roterer og bevæger sig i flere akser |
| Bedste geometri | Cylindrisk, konisk, sfærisk | Prismatisk, flad, kontureret |
| Typiske operationer | Drejning, boring, gevindskæring, rilling | Planfræsning, boring, slidsning, konturering |
| Typisk spindelorientering | Vandret eller lodret | Lodret eller vandret |
| Opsætningskompleksitet | Lavere for roterede dele | Højere til arbejde med flere ansigter |
| Fælles toleranceområde | IT6–IT8 | IT7–IT9 |
Disse intervaller er generelle, ikke absolutte. En moderne CNC drejebænk med lineære skalaer kan nå meget snævre tolerancer, og en high-end fræser kan også producere næsten runde former med interpolation. Men når du planlægger en pålidelig, økonomisk produktion, betyder de typiske styrker mere end det teoretiske maksimum.
Begge maskiner kan opnå fremragende resultater, men de begrænsende faktorer er forskellige. På en drejebænk er overfladefinish en funktion af tilspændingshastighed, værktøjsnæseradius, spindelhastighed og emnestivhed. Fordi delen roterer kontinuerligt, får du en naturlig glat overflade langs omkredsen. Gevindskæring og rilling udføres med skær af en bestemt form. For lange valser er det ofte nødvendigt med en stabil hvile eller et tailstock center for at forhindre afbøjning under skærekræfter.
På en mølle er finish påvirket af skridtafstand, spindelhastighed, værktøjsudbøjning og antallet af riller. Kuglepindfræsere genererer jævnere konturer, men med længere cyklustider. Fræseværktøjer er mere varierede: endefræsere, planfræsere, boremaskiner, haner og specialfræsere. Værktøjsskift kan ske automatisk, hvis maskinen har en værktøjsskifter, som muliggør komplekse dele. Afvejningen er, at arbejdsholderen skal være stiv nok til at modstå sidekræfter; en dårligt fastspændt del kan vibrere eller skifte, hvilket ødelægger nøjagtigheden af den færdige funktion.
For støbejerns- eller smedede stålvalser er stivhed kritisk. En kraftig drejebænk kan holde store diametre med høj materialefjernelseshastighed. En kraftig mølle udmærker sig på den anden side til at skære kilespor og rillemønstre på hærdede valseoverflader. Det er grunden til, at mange valseproducenter ejer begge maskintyper. Husk, at CNC-controlleren og servosystemet bestemmer, hvor præcist begge maskiner udfører deres veje. En stabil kontrolsløjfe holder værktøjsbanen gentagelig over lange cyklusser. Hvis du arbejder med valser, der kræver præcis rilleafstand, er en maskine designet til rullespecifik fræsning, som f.eks. CNC rulle drejebænk med et præcist CNC system , kan gøre forskellen mellem dele, der passer, og dele, der er skrottet.
Start med tre spørgsmål: Hvad er grundformen på din del? Hvor mange sider skal bearbejdes? Hvad er den forventede batchstørrelse og tolerance? Svarene vil styre dig mod den ene eller den anden teknologi.
En anden faktor er mængden af materiale, der skal fjernes. Drejning fjerner materiale fra et rundt emne meget effektivt, fordi snittet er kontinuerligt. Fræsning med en lille fræser fjerner materiale med en langsommere hastighed, især når skæringen afbrydes. Hvis delen starter som en støbning med næsten-net form, kan fræsning være mere passende; hvis det starter fra stanglager, er drejningen ofte hurtigere. For en detaljeret oversigt over familierne af tilgængelige maskiner, se komplet produktsortiment på producentens hjemmeside.
Ignorer ikke arbejdshold. En drejebænk holder normalt et emne i en tre-kæber spændepatron eller spændetang, som er hurtig at sætte. En mølle kræver skruestik, klemmer eller tilpassede armaturer for at forhindre, at delen bevæger sig under sidekræfter. For komplekse dele kan fastgørelsesomkostningerne overstige maskinomkostningerne i små partier. Beregn de samlede omkostninger ved processen, ikke kun maskinprisen, før du træffer en købsbeslutning.
Til sidst skal du evaluere den tilgængelige maskinplads og operatørfærdigheder. Drejecentre og fræsecentre har forskellige vedligeholdelsesbehov. En mølles værktøjsskifter og kølevæskesystem kræver regelmæssig opmærksomhed; en drejebænks spindel og borepatron kræver ordentlig rengøring og smøring. Vælg den maskine, dit team kan betjene og vedligeholde pålideligt. En maskine, der står i tomgang, fordi ingen er fortrolig med styringen, er en dårlig investering.
Valser er et klassisk eksempel, hvor drejebænk og fræsning arbejder sammen. En ny rulle starter som en smedet eller støbt cylinder. Den ydre profil, tappene og gevindene drejes på en CNC-rulle drejebænk. Derefter fræses kilespor, spiralriller eller brugerdefinerede mønstre på en CNC-valsehakmaskine. Nogle valser kræver en fræset overflade med et riflet eller drejet mønster for at forbedre materialestrømmen i en stålmølle. Muligheden for at skifte mellem drejning og fræsning i én opsætning er værdifuld, når delen er tung, og genmontering er dyrt.
Valget af maskine inden for drejebænkekategorien har også betydning. En højpræcisions CNC-fræse-rulle drejebænk kombinerer drejning og fræseevne i en enkelt opsætning, hvilket reducerer tomgangstid og positionsfejl. For producenter, der behandler flere rullestørrelser, er et automatisk rillepositioneringssystem et aktiv. Den samme logik gælder for små dele. En produktionsbutik, der fremstiller messingbeslag, kan bruge en drejebænk til karosseriet og en mølle til sekskantfladen. En butik, der fremstiller bildele, kan stable begge maskiner i en celle. Nøglen er at definere delens dominerende form og derefter beslutte, om den anden operation berettiger en ekstra maskine eller en multi-tasking.
Start med at se på den mest udfordrende del, du skal producere. Hvis det afgørende træk er en cylindrisk overflade med stram koncentricitet, er en CNC drejebænk det rigtige fundament. Hvis den definerende funktion er en flad flade, en lomme eller en kompleks kontur, vil en CNC-fræser tjene dig bedre. Når begge typer funktioner er til stede, skal du overveje en kombineret løsning eller en produktionscelle.
Der er ingen universel bedste maskine. Det bedste valg er det, der passer til dine faktiske dele, dine batchstørrelser og din operatøroplevelse. En klar forståelse af forskellen mellem en drejebænk og en mølle er det første skridt mod at træffe en rentabel beslutning. Brug den maskintype, der adresserer de mest værdifulde funktioner i dit arbejde, og hold den anden proces som en tilføjelse snarere end et kompromis.

Vi har akkumuleret rig oplevelse i behandlingen og brugen af armeringsuller og har foretaget en dybdegående analyse og forskning på teknologien f...
Se detaljer
I betragtning af problemerne med højhastighedsstålrullebehandling er XK8450 CNC Roll Milling Machine en ny type CNC Roll Groove Processing Machine ...
Se detaljer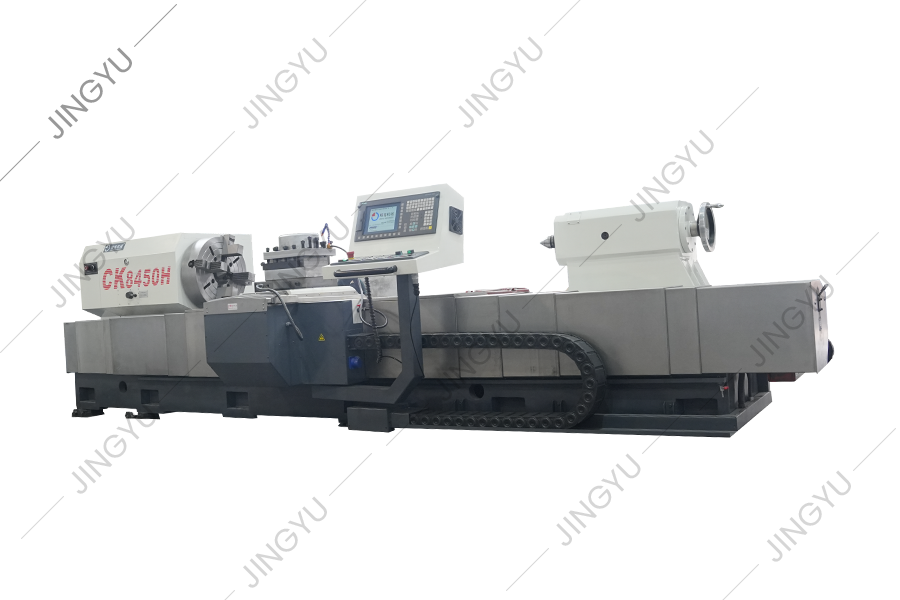
Denne serie af værktøjsmaskiner bruges hovedsageligt til at passere og behandle ruller. Det kan også dreje den ydre cirkel og rullehals af ruller o...
Se detaljer
Denne serie af værktøjsmaskiner bruges hovedsageligt til at passere og behandle ruller. Det kan også dreje den ydre cirkel og rullehals af ruller o...
Se detaljer
CK84 -serie CNC Roll drejebænk vedtager Siemens 828D CNC -system og er drevet af en servomotor. Når vi designede dette maskinværktøj, analyserede v...
Se detaljer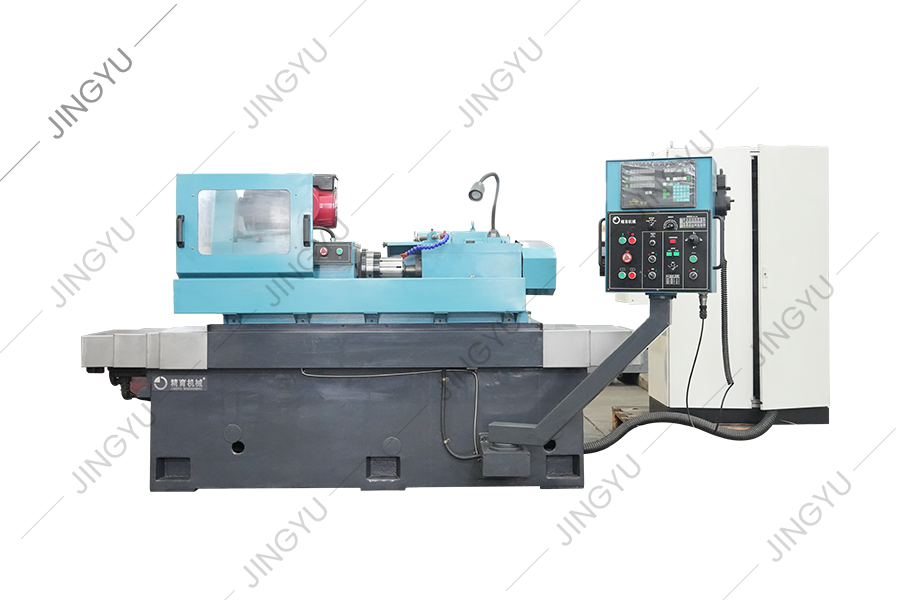
Rulleringen, der danner slibemaskine, bruges hovedsageligt til slibning af wolframcarbidrulleringe til højhastighedstrådstangproduktion. Det danned...
Se detaljer
CNC Roll Graving Machine er velegnet til behandling af forskellige markeringer af rulleend. Gennem den automatiske redigeringssoftware kan den gene...
Se detaljer
MX250 er en standard Diamond Wheel Dressing Machine, der bruges til dannelse og klædning af diamanthjul til metallurgiske stålmøller. Diameteren på...
Se detaljer
Denne serie er hovedsageligt til CNC Crescent Groove Milling Machines for at levere almindelige iført dele, såsom fræsningsværktøjsholdere, fræsers...
Se detaljer
Denne serie giver hovedsageligt almindelige iført dele til CNC-rulle-drejebænke, såsom CBN-klinger, PCD-klinger, chucks, skruer osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.CHINA
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheder forbeholdes

