


Cat:CNC Roll Milling Machine
CNC Roll Ring Milling Machine
Vi har akkumuleret rig oplevelse i behandlingen og brugen af armeringsuller og har foretaget en dybdegående analyse og forskning på teknologien f...
Se detaljer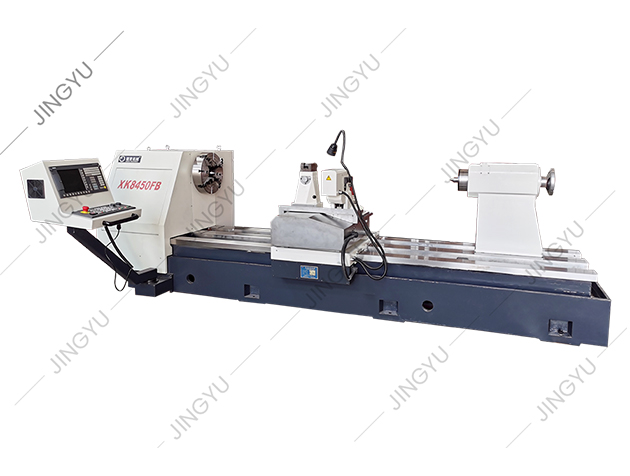
En typisk CNC-butik starter hvert nyt fræsejob med stigningsskæring, forudsat at det altid er det bedste valg. Så ankommer et parti hærdede valsevalser med en skør mølleskala, og hårdmetalskærene begynder at flise ved første gang. Den erfarne maskinmester træder ind og foreslår en konventionel fræseindgang til at bryde igennem overfladen. Sandheden er, at både klatreskæring og konventionel fræsning er essentielle teknikker, og det korrekte valg afhænger af maskinens stivhed, arbejdsmaterialets tilstand og den nødvendige overfladefinish.
Klatreskæring, også kaldet nedfræsning, sker, når fræseren roterer i samme retning som emnefremføringen. I det øjeblik en tand går i indgreb, tager den en chip i fuld tykkelse, og spån tynder mod nul, når tanden forlader materialet. Konventionel fræsning, eller op-fræsning, roterer mod tilførslen. Tanden begynder uden ubeskåret spåntykkelse, gnider langs overfladen og bygger gradvist op til maksimal spån ved slutningen af indgrebet.
Den enkelte forskel i spångeometri påvirker skærekræfter, varme, værktøjsslid og vibrationer. Ved klatrefræsning skubber kraften fræseren nedad i arbejdsemnet og bordet, hvilket hjælper med at stabilisere tynde dele. Ved konventionel fræsning løfter skærekraften emnet og skubber fræseren væk, men den gradvise indtræden er tilgivende, når overfladen er hård, eller maskinen har løse ledeskruer.
På en stiv CNC-maskine med forspændte kugleskruer og sikker fastgørelse er klatrefræsning standardvalget til de fleste operationer. De praktiske fordele er målbare:
For aluminium, stål med lavt kulstofindhold, messing og de fleste plasttyper viser disse fordele sig umiddelbart i cyklustid og værktøjsomkostninger. Klatrefræsning fungerer også godt i lommearbejde med tynde gulve, fordi den nedadgående kraft hjælper med at holde materialet nede.
Konventionel fræsning er ikke forældet. Der er tre situationer, hvor den klarer sig bedre end klatreskæring:
Omkostningerne ved konventionel fræsning er mere friktion, højere værktøjstemperatur og en mere ru finish. Ved dyb slidsing forbliver spåner i rillen og kan forårsage kantopbygning, så det bliver nødvendigt at øge kølevæsken eller hakke.
| Faktor | Climb Milling (ned) | Konventionel fræsning (op) |
|---|---|---|
| Spåntykkelse | Starter tykt, ender tyndt | Starter tyndt, ender tykt |
| Skærekraftretning | Nedad, ind i bordet | Opad, løfter emnet |
| Overflade finish | Normalt bedre | Groft, mere grat |
| Værktøjsslidtilstand | Jævn slid, mindre varme | Mere gnidning, varmere kant |
| Vibrationsrisiko | Lav, hvis opsætningen er stiv | Højere under indledende gnidning |
| Modreaktionstolerance | Kræver nul tilbageslag | Klarer noget modreaktion |
| Bedst til | CNC skrub- og efterbearbejdning | Manuelle møller, banebrydende skala |
Brug de første fire rækker til at forstå proceskvaliteten. De sidste tre rækker hjælper dig med at tilpasse skæretilstanden til maskinen og materialets tilstand.
For CNC-brugere skal du indstille klatrefræsning som udgangspunkt for de fleste værktøjsbaner, især færdigbearbejdning. Bekræft, at maskinen er fri for slør, og at arbejdsholderen kan klare nedadgående kræfter. En robust skruestik eller armatur, der presser emnet mod maskinsengen, vil give de bedste resultater.
Maskinstivhed er gatekeeperen til klatrefræsning. En forstærket fræsemaskine med en tung støbejernsbase og forspændte dobbeltmøtrikskruer giver stivheden til at håndtere klatrefræsning på krævende materialer.
 Forstærket CNC vertikal fræsemaskine til klatrefræsning Denne kraftige lodrette mølle har en forstærket støbejernsstruktur og forspændte kugleskruer, der giver den nødvendige stivhed til at forcere møllekrævende materialer, mens den opretholder jævn fremføring og langsigtet præcision. Se produkt →
På den udstyrsklasse eliminerer servodrevene blyskruens slør, så fremføringen forbliver jævn selv under et snit i fuld bredde. Når en konventionel passage er uundgåelig, skal du reducere spindelhastigheden med 10-15 % og sænke fremføringen en smule for at minimere gnidning. Tilføjelse af en lille affasning eller indføring kan også lette værktøjet til en hård overflade.
Forståelse af arbejdsprincippet for en fuldautomatisk CNC rullefræser hjælper dig med at forstå, hvordan styresystemer skifter mellem skæretilstande baseret på belastningsfeedback. Moderne kontroller kan overvåge spindelbelastning og akseafvigelse, men skæregeometrien bestemmer stadig, hvilken tilstand der er passende.
Ruller, der bruges i stålstang-, stang- og båndmøller, er klassiske eksempler på emner med slibeskala og afbrudte riller. Den første omgang kræver ofte konventionel fræsning for at bryde gennem den rullede hud uden at beskadige indsatsen. Når skalaen er fjernet, giver klatrefræsning den fine overfladefinish, der kræves til den endelige profil.
En dedikeret CNC-valsefræser kombinerer et stift leje, lavfriktionsføringer og direkte servoaksedrev. Den kombination gør det muligt for fræseren at opretholde en ensartet spånbelastning uden den trækkende effekt, der forstyrrer almindelige maskiner. På en fuldautomatisk CNC-valsefræser styrer controlleren automatisk overgangen mellem konventionel indstigning og stigning inden for samme cyklus.
 Automatisk CNC rullefræser med stiv seng Denne maskine er designet til automatisk stigningsfræsning af rulleriller og kombinerer en stiv fireskinnebund, lavfriktionsføringer og direkte servoaksedrev for at opretholde en ensartet spånbelastning og reducere støj under kraftig bearbejdning. Se produkt →
Til store valser med dybe halvmåneriller absorberer en kraftig valsefræser med en spindel med højt drejningsmoment og bred lejeafstand vibrationerne, der normalt fremmer skravlen ved klatrefræsning. Den ekstra masse holder indsatsen i kontakt med arbejdsfladen og forhindrer værktøjet i at afbøje væk fra rilleprofilen.
At vælge mellem klatreskæring og konventionel fræsning er ikke et stilspørgsmål. Det er en procesbeslutning baseret på maskinens tilstand, materialeoverfladen og den finish, du har brug for. Start med klatrefræsning på stift CNC-udstyr for en ren overfladefinish og længere værktøjslevetid. Skift til konventionel fræsning, når du står over for en hård vægt, en maskine med tilbageslag eller en manuel betjening, hvor følelsen betyder noget. Ved at tilpasse skæretilstanden til de faktiske forhold, vil du få ensartede snit, mindre skrot og et længere værktøjsbudget.

Vi har akkumuleret rig oplevelse i behandlingen og brugen af armeringsuller og har foretaget en dybdegående analyse og forskning på teknologien f...
Se detaljer
I betragtning af problemerne med højhastighedsstålrullebehandling er XK8450 CNC Roll Milling Machine en ny type CNC Roll Groove Processing Machine ...
Se detaljer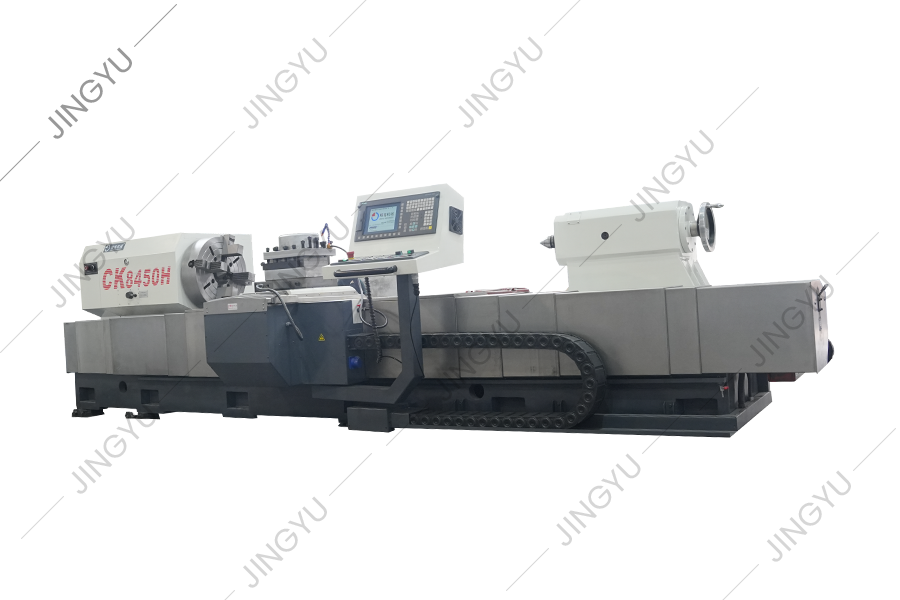
Denne serie af værktøjsmaskiner bruges hovedsageligt til at passere og behandle ruller. Det kan også dreje den ydre cirkel og rullehals af ruller o...
Se detaljer
Den CNC-forstærkede fræsemaskine vedtager en fuld-gear spindelboks, og spindeltransmissionsdelen vedtager gear med præcision på mere end 6 niveauer...
Se detaljer
Dette maskinværktøj er en ny type CNC Roll -grooving -maskinværktøj, der er udviklet baseret på virksomhedens CNC Roll Milling Machine -serie og ef...
Se detaljer
CNC Roll Graving Machine er velegnet til behandling af forskellige markeringer af rulleend. Gennem den automatiske redigeringssoftware kan den gene...
Se detaljer
MX250 er en standard Diamond Wheel Dressing Machine, der bruges til dannelse og klædning af diamanthjul til metallurgiske stålmøller. Diameteren på...
Se detaljer
Denne serie er hovedsageligt til CNC Crescent Groove Milling Machines for at levere almindelige iført dele, såsom fræsningsværktøjsholdere, fræsers...
Se detaljer
Denne serie giver hovedsageligt almindelige iført dele til CNC-rulle-drejebænke, såsom CBN-klinger, PCD-klinger, chucks, skruer osv.
Se detaljer
Vi leverer også andre reservedele, f.eks
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.CHINA
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheder forbeholdes

